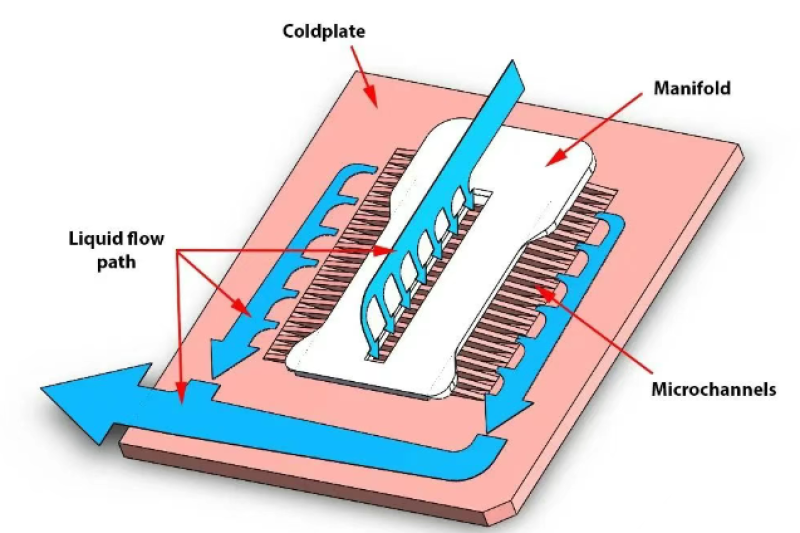
材料、冷却剤、熱抵抗、流れの分布などのパラメータを決定した後、 AI液冷プレート まだ完成には程遠い。実用システムにおいてコールドプレートの安定的、効率的、かつ長期的な動作を確保するには、以下の3つの主要な技術的課題の解決に重点を置く必要がある。
1) 流動抵抗の最適化: 放熱要件を満たし、不十分なシステム流量を回避するために、冷却剤が十分な流量でコールドプレートを通過できることを確認します。
2) 耐圧設計: 動作圧力下でのコールドプレートの変形を防ぎ、シーリング不良(漏れ)や加熱チップとの接着不良(熱抵抗の増加)などの重大な問題を防ぎます。
3) 長期的な運用信頼性: フィンの詰まり、腐食、スケールの発生を防ぐことを主眼に、コールドプレートの耐用年数全体にわたって安定した劣化しない性能を確保します。
この記事では、これら 3 つの側面に焦点を当て、設計の最適化のアイデアと実用的な提案を紹介します。
コールドプレートの流動抵抗の最適化
目標: 流れの抵抗を減らし、システムの流れが冷却要件を満たすようにします。
課題: GPU/ASIC チップの電力が 1000W を超え、電力密度が増加すると (約 150W/cm ²)、より薄いフィン (ギャップ ≤ 0.15mm) を使用する必要があり、コールド プレートのフロー抵抗が大幅に増加します。
1.1 従来の解決策と限界:
伝統的なデザイン: フィンの片側に液体が入り、反対側にも液体が入ります。
適用条件:フィンギャップが0.2mm以上の場合、流動抵抗は比較的低く(通常10kPa未満)、許容範囲内です。
問題: フィンギャップが 0.15mm 以下の場合、この方式の流れ抵抗が高すぎます。
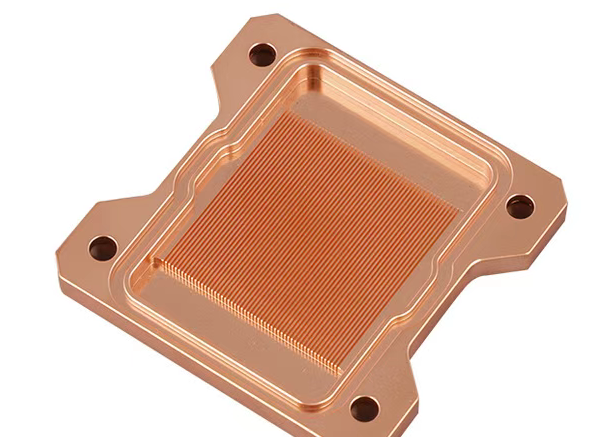
1.2 最適化計画:上部入口、両側出口原理:コールドプレートフィン間の流れは通常層流であり、流れ抵抗△Pは流速Vとフィン長さLにほぼ比例し、△P∝K * V * L
計画の詳細:
入口をフィン領域の真上に移動します。
フィンエリアの両側に液体出口を設置します。
最適化効果:
流路の長さ L が半分になります (片端から中央の流れ方向への変更に相当)。
同じ総流量の場合、フィンを通る流速 V は半分になります。
そのため、フィン領域における流動抵抗△Pは片面入口・出口方式に比べて約1/4に低減されます。
利点: 高出力密度と小さなフィンギャップのコールドプレートの流体抵抗を大幅に低減し、システムの流れを確保します。
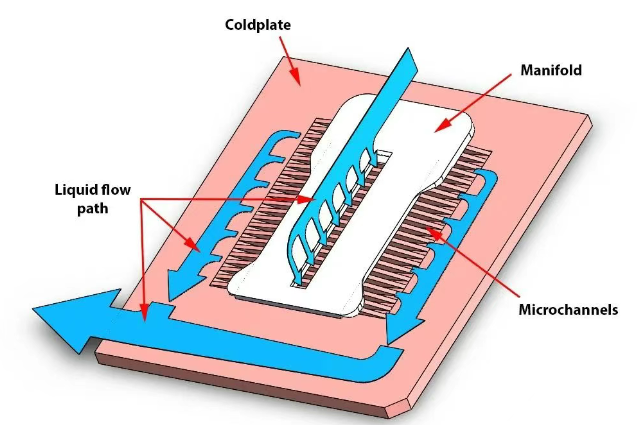
つまり、ケンファテックのエンジニアが設計した1入力2出力の流路は、AI液冷プレートにおける過剰な流体抵抗の問題を解決できるのです。
コールドプレートの耐圧性向上
コールド プレートの基板が非常に薄い (1 ~ 2 mm) 場合に、圧力によるコールド プレートの変形を防ぎ、確実なシーリングとチップとの良好な接触を確保します。
従来の構造上の問題: 一般的な銅製シャベル歯コールドプレート: フィンの上部がカバープレートに溶接されていません。
機械モデル: 長さ (a) x 幅 (b) の寸法を持つ平板に相当し、エッジは拘束され、均一に分布した圧力 (P) を受けます。
圧力抵抗理論(古典シェル理論):
最大許容圧力の計算式:P=β * σ * (t/b) ²
P: 圧力(MPa)
σ: 材料の許容応力(MPa)
t: カバープレートの厚さ(mm)
b: 補強方向に垂直な板幅(mm) - 限界寸法
β: 形状係数(アスペクト比 a: b に依存)
必要なかぶり厚さの計算式:t=b * √ (β * P/σ)
形状係数β(アスペクト比a:bの影響):
1:1、β=0.307
2:1、β=0.497
3:1、β=0.616
4:1、β=0.697
6:1、β=0.750
そのため、コールドプレートフィンエリアのサイズ(axb)を決定する際に、幅bを狭くすることで、最大耐圧Pを大幅に向上させることができます。中間補強リブの追加:フィンエリアの中央に支持構造を追加します。コールドプレート基板、補強リブ、カバープレートを溶接して、全体として剛性構造にします。(フィンとカバープレートの間に0.05〜0.1mmの隙間を残します)。効果:耐圧計算時の臨界寸法b(補強リブ間の間隔となる)を効果的に低減し、耐圧能力を大幅に向上させます。同時に、トップフィン溶接:フィンの上部をカバープレートに全体的に溶接します。効果:高密度マイクロチャネルフィンを支持点として使用すると、構造剛性と変形抵抗が大幅に向上します。職人技が優れている場合、補強リブの使用を置き換えたり減らしたりできます。耐圧能力が大幅に向上します。
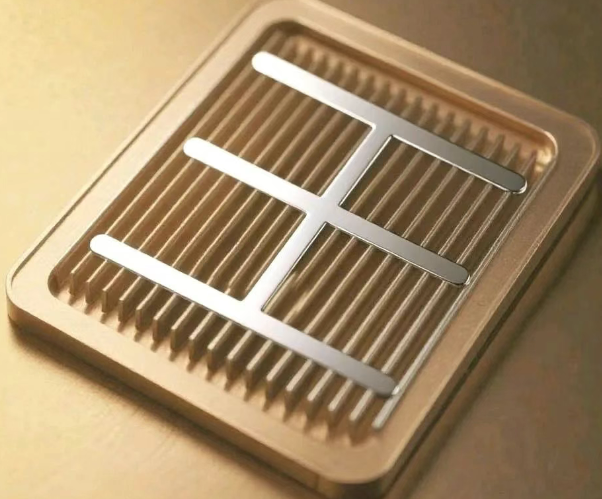
コールドプレート動作の長期信頼性
性能低下(熱抵抗の増加、流量の低下、漏れ)を防ぎ、長期にわたる安定した運転を確保します。フィンの小さな隙間には、金属片、組立異物、腐食生成物、スケール/バイオフィルムが堆積し、流れと熱伝達を阻害します。銅は純水中でゆっくりと均一に薄くなります。局部腐食:エロージョン腐食(流量が1.5m/sを超えると著しく加速)、微生物腐食など、より有害な腐食が発生します。
酸腐食。その結果、フィンの薄肉化、強度低下、シール不良(漏れ)、性能低下につながります。同時に、スケール付着も発生しやすく、炭酸カルシウム(CaCO3)、炭酸マグネシウム(MgCO3)、バイオファウリングなどの無機スケールがフィン表面に堆積します。伝熱抵抗が著しく増加し、放熱性能が低下します。
ケンファテックでは、通常、金属破片や溶接スラグなどの大きな粒子をろ過するために、≤ 50 μm(300メッシュ)の精度でシステム構成を保証する設計ソリューションと推奨事項をお客様に提供しています。
すべての部品は工場出荷前に洗浄され、大きな粒子残留物がないことを確認しています。また、すべてのパイプラインインターフェースにはエンドキャップが取り付けられ、密閉されています。同時に、水質管理も実施し、pH値が9未満になるように適切に管理・監視する必要があります。冷却水には、腐食防止剤<10ppm、防カビ剤<12ppm、硫化物<15ppm、硫酸塩<100ppm、塩化物<50ppm、導電率<0.2-20μs/cmが適切な割合で添加されています。
まとめ:
AI液体冷却プレートの信頼性設計は、高性能放熱システムの成功の鍵であり、単なる性能計算の延長ではありません。この記事では、以下の3つの主要な側面について考察します。
1) 流動抵抗の最適化: 高出力密度下でフィンギャップが狭まることで流動抵抗が増加するという問題に対し、「上部入口と両側出口」の最適化スキームが提案され、実証されました。このスキームは、有効流路長と流速を半分にすることで、従来の片側入口・出口スキームと比較して、マイクロチャネル領域における圧力損失を約1分の4に大幅に低減できます。
2) 耐圧性の向上: 古典的なシェル理論に基づき、カバーの厚さ(t)、臨界幅(b)、材料の許容応力(σ)、およびアスペクト比(β)がコールドプレートの最大耐圧(P)に及ぼす決定的な影響を明らかにしました。効果的なエンジニアリングソリューションとして、中間補強リブの追加と歯先溶接技術の採用という2つのソリューションが提案されています。前者は臨界寸法bを縮小することで耐圧性を向上させ、後者はフィン自体とカバープレートを一体化した支持構造を形成することで、剛性と耐圧性を向上させるための最適なソリューションです。
3) 長期的な運用信頼性: 長期的な信頼性を脅かす3つの主要なリスク、すなわち閉塞、腐食、スケール付着を体系的に特定しました。これらのリスクを制御するには、コールドプレート内の循環冷却水(TCS)に対して、一次水(FWS)よりもはるかに高い基準で厳格な水質管理を実施する必要があります。ASHRAEガイドラインでは、主要な水質パラメータ(pH、腐食防止剤、防カビ剤、イオン濃度、浮遊物質、微生物など)に関する技術要件が詳細に規定されています。
慎重な設計とこれら 3 つの次元での厳格な制御によってのみ、コールド プレートは高負荷および長期動作時に優れた放熱性能、構造的完全性、およびシステム安定性を維持し、高出力電子デバイスに信頼性の高い冷却保証を提供できます。