レーザー熱ソリューションの設計
プロ仕様の熱解析ソフトを使用してお客様に最適なスキームを設計し、エンジニアと理論の実現可能性を確認した後、テスト用のサンプルを作成します。
3600W 液体冷却プレートは、レーザー ポンピング ソースの熱放散用に設計されています。
プロジェクトの詳細
お客様:
レーザー半導体
応用:
ポンプ源
検出技術:
液体コールドプレート
火力タイプ:
600X6=3600W
住所
侵入
私たちは、レーザー励起光源の放熱ソリューションを必要としているお客様に会いました。当社のエンジニアは当初、空冷強制対流とヒートパイププロセスによるスカイブドフィンヒートシンクの使用を試みましたが、顧客の要件を満たすには温度がまだ高すぎることがわかりました。最も信頼性が高く効率的な摩擦撹拌接合プロセスを利用した結果、当社はお客様のニーズを満たし、すべての校正テストに合格したソリューションを提供することができました。
プロジェクトへの挑戦
顧客は液冷プレートの放熱ニーズに対応する高出力ポンプ源を提供しており、出力密度は非常に大きく、製品サイズはわずか550x450x20mmで、このような小さな体積の液冷プレートで理論的には3600Wの熱を解決します。各モジュールはマイクロ流路を行う必要がありますが、加工コストを評価した結果、CNC 加工のコストが非常に高いことがわかりました。また、顧客はポンプ源温度のコストを負担するのが難しく、また温度差を 10 度以内に制御する必要があるため、これらの条件は非常に困難です。
解決策
AL6063材を使用し、アルミ板を焼鈍して硬度処理をしました。処理を行わないと、CNC 加工時に応力が解放され、製品表面の変形が発生します。通常、350度のオーブンで550時間加熱し、その後450時間かけてゆっくりと温度を下げます。製品サイズは20x12x12mmです。流路は直列で、断面積はXNUMXXXNUMXmmです。流路全体を摩擦撹拌接合プロセスで完成させることができ、この加工方法はコストを抑えることができます。したがって、量産に導入できるコスト効率の高い液冷プレートソリューションを手に入れることができ、お客様も非常に満足しています。
熱設計
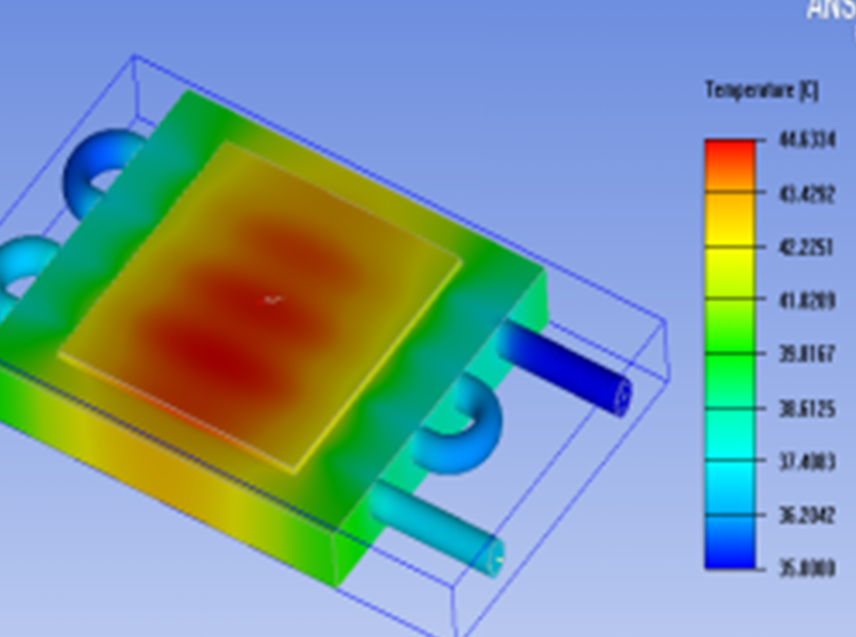
エンジニアは、重力や放射線に関係なく、動作モードを乱気流に設定します。最終温度は図の通りです。火力は3600W、水流量は8L/minです。
設計の目的は達成されましたか?
摩擦撹拌接合法を採用し、サンプル製作を完了しました。全工程を通じて生産や品質に問題はなく、当社の設計と工程が実現可能であることが証明されました。冷却プレートは漏れおよび圧力保持テストを受け、変形や漏れがなく最大圧力 1.2Mpa に達しました。 0.7Mpaの20分間の圧力保持テストにも漏れの兆候はなく合格しました。