現代の産業において、熱管理は機器の信頼性の高い動作に不可欠です。分野によって放熱ニーズは異なり、適切なヒートシンクが必要です。例えば、新エネルギー車用の液冷プレートやデータセンター用の空冷モジュールなどが挙げられます。効率的な放熱は、機器の安定性を維持し、耐用年数を延ばします。
当社は、ダイカスト、押し出し、溶接、ヒートパイプ応用など、様々なヒートシンク製造プロセスを有しています。お客様の機器の性能、設置環境、ご予算などを考慮し、最適な冷却ソリューションをご提案し、機器の安定稼働を実現します。
多様な製造プロセスを採用することで、お客様の様々な製品に対応した液体冷却プレートを製造できます。これにより、さまざまなチップ電源の適用と選択に最適な設計ソリューションと、最も信頼性の高い製造プロセスを提供することができます。
冷凍チップの熱管理は「高度にターゲットを絞った」冷凍要素です。大きなスペースや高効率を追求するものではありません。しかし、周囲温度を超え、小型化、精度、静音化が求められる温度制御シナリオでは、従来の冷凍技術では代替できないコアコンポーネントです。
Kenfa Techは、多くの高性能熱管理ソリューションと熱設計、製造、テストの経験を持ち、同時にさまざまなプロセスで顧客に最適で低コストのシステムソリューションを提供しています。
「熱管理」分野において、当社は15年にわたる研究・生産経験を有しています。設計と技術サポートの両面において、豊富な事例分析を積み重ねてきました。そのため、熱管理の役割と典型的な適用シナリオに関して、KenFaチームのリソース計画と能力構築は、お客様に多くの参考資料を提供してきました。
KenFatechは、総合的な熱ソリューションの設計と製造会社であり、さまざまなニーズに最適な冷却ソリューションを顧客に提供しています。また、最も費用対効果の高いソリューションでもあります。
押出製法の液冷プレートは高出力モジュール電池やパワーバッテリーに使用されます。水冷プレートの効率は非常に高く、コストは低いです。水冷プレートの長さは約2500mmまで製作可能
ダイカスト ヒートシンクは、先進的で効率的な熱放散ソリューションです。ダイカストプロセスを使用することにより、ADC12を主原料として使用して、複雑で精巧なヒートシンク構造を成形することができます。このプロセスの核となるのは、溶融金属を高精度の金型に注入し、高圧下で急速に冷却して固化し、頑丈で一体化した製品を形成することです。このタイプのヒートシンクは熱伝導性に優れており、機器から発生した熱を効果的に機器に伝えます。ヒートシンクの表面を保護し、急速な放熱を実現します。
同時に、ダイカストプロセスにより製品は高密度かつ精密になり、ヒートシンクの安定性と耐久性が確保されます。その精密鋳造により、製品の品質が保証されるだけでなく、ヒートシンクの外観デザインも決まります。よりファッショナブルに。軽量設計により、設置プロセスが容易になるだけでなく、機器の全体重量が軽減され、可搬性が向上します。全体として、ダイカストプロセスのヒートシンクは、その高度な製造技術により、さまざまなアプリケーションシナリオで理想的な放熱ソリューションとなっています。
1. コールドプレートの材質は一般的に 6063 または 6061 です。
2、ヒートシンクの表面にはオイルまたは粉末をスプレーし、陽極酸化することができます。
3、製品の処理時間は比較的短く、生産効率が高く、単価が低い。
4、一般的に言えば、製品の長さ、幅、高さは2500X800X7.5-15mmです。
5、この製品を作成する通常のプロセスは、顧客の図面を取得することです.DFMフィードバックを行い、サンプルを作成します. サンプルが最終的に確認された後、量産します。
6、当社の一般的なサンプル生産サイクルは 3 週間、大量生産の生産サイクルは 4 週間です。
押出成形の液冷プレートはレーザーモジュールの放熱にも使用できます。一般に、レーザーモジュールから発生する熱は非常に大きくなります。光通信の効率が高いため、各ポンプ源は大量の熱を持ちます。押出成形の液冷プレートを熱変換に使用できます。一般的に言えば、この押出プロセスの液体冷却プレートの断面は約600mmの幅に達することができ、中央の流路は4つのチャネルまたは6つのチャネルで構成でき、これにより液体を交換するための直列または並列の流路を形成できます。そして熱。もちろん、このプロセスにより処理コストを節約できるため、マイクロチャネル機能を作成することも可能です。当社がお客様によく推奨する高効率な放熱方法です。
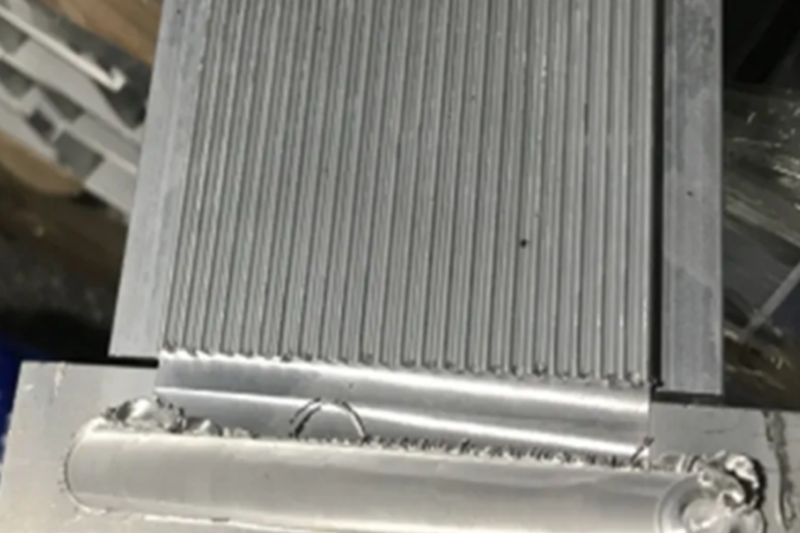
この液冷プレートの入口と出口は通常、閉ループを形成するために溶接プロセスによって密閉する必要があります。摩擦撹拌溶接プロセスはその 10 つであり、プロファイルの 15 つの断面に XNUMX つのアルミニウム ブロックを配置し、アルミブロックと異形材をFSW工法で溶接します。もちろんこの工法の特徴は、水平に置く必要があり、溶接深さがXNUMX~XNUMXmmと深くなります。
アルゴンフッ素溶接も別のプロセスであり、通常、高電流を使用して溶接棒を溶かし、プロファイルの断面に魚の鱗のような溶接点を残します。通常、このプロセスでは溶接を完了するために自動溶接機が必要です。もちろん、このプロセスのリスクは、砂穴が発生しやすく、漏水の危険性があることです。したがって、溶接後の漏れ検査段階は非常に重要です
液冷プレートの加工と試験。通常、外形寸法は顧客の図面に従って加工され、マークされた公差は図面の要件に適合する必要があります。マークのない公差は通常 GB/T-1804-m です。液冷プレートの流路は、通常、お客様からおおよそのサイズのみをご提供いただくか、熱源や加熱電源の位置をご提供いただくため、詳細な設計が必要となります。一般的に、流路内の液体は50%が蒸留水です。 50%エチレングリコール。チラーの入口水温度は通常約 20 ~ 25 度に制御され、流量は毎分 8 ~ 15 リットル、流れ抵抗は 350 mbar 未満です。したがって、テストされるコールド プレートの表面温度は 45 度を超えません。
液冷プレートの初期加工および溶接後は、導電率 3uS/cm 未満の純水で表面および内部を洗浄する必要があります。試験中は水漏れのない状態で1Mpaの圧力を5分間維持してください。試験終了後は内部流路をベーキング乾燥させてください。流路内に水滴が残りません。流路に破片が入らないようにするには、流路の入口と出口をゴム栓で塞ぐ必要があります。このようにして、顧客に出荷するときに取り外して、チャネルがきれいで埃がないことを確認できます。
お問い合わせ