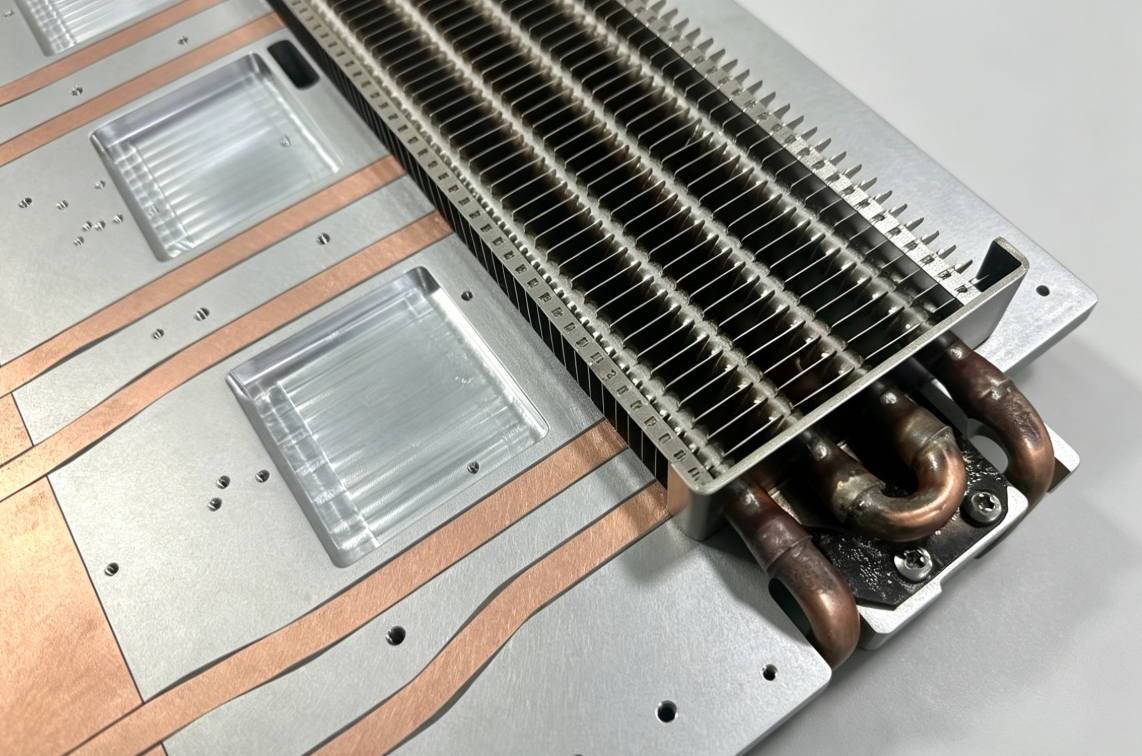
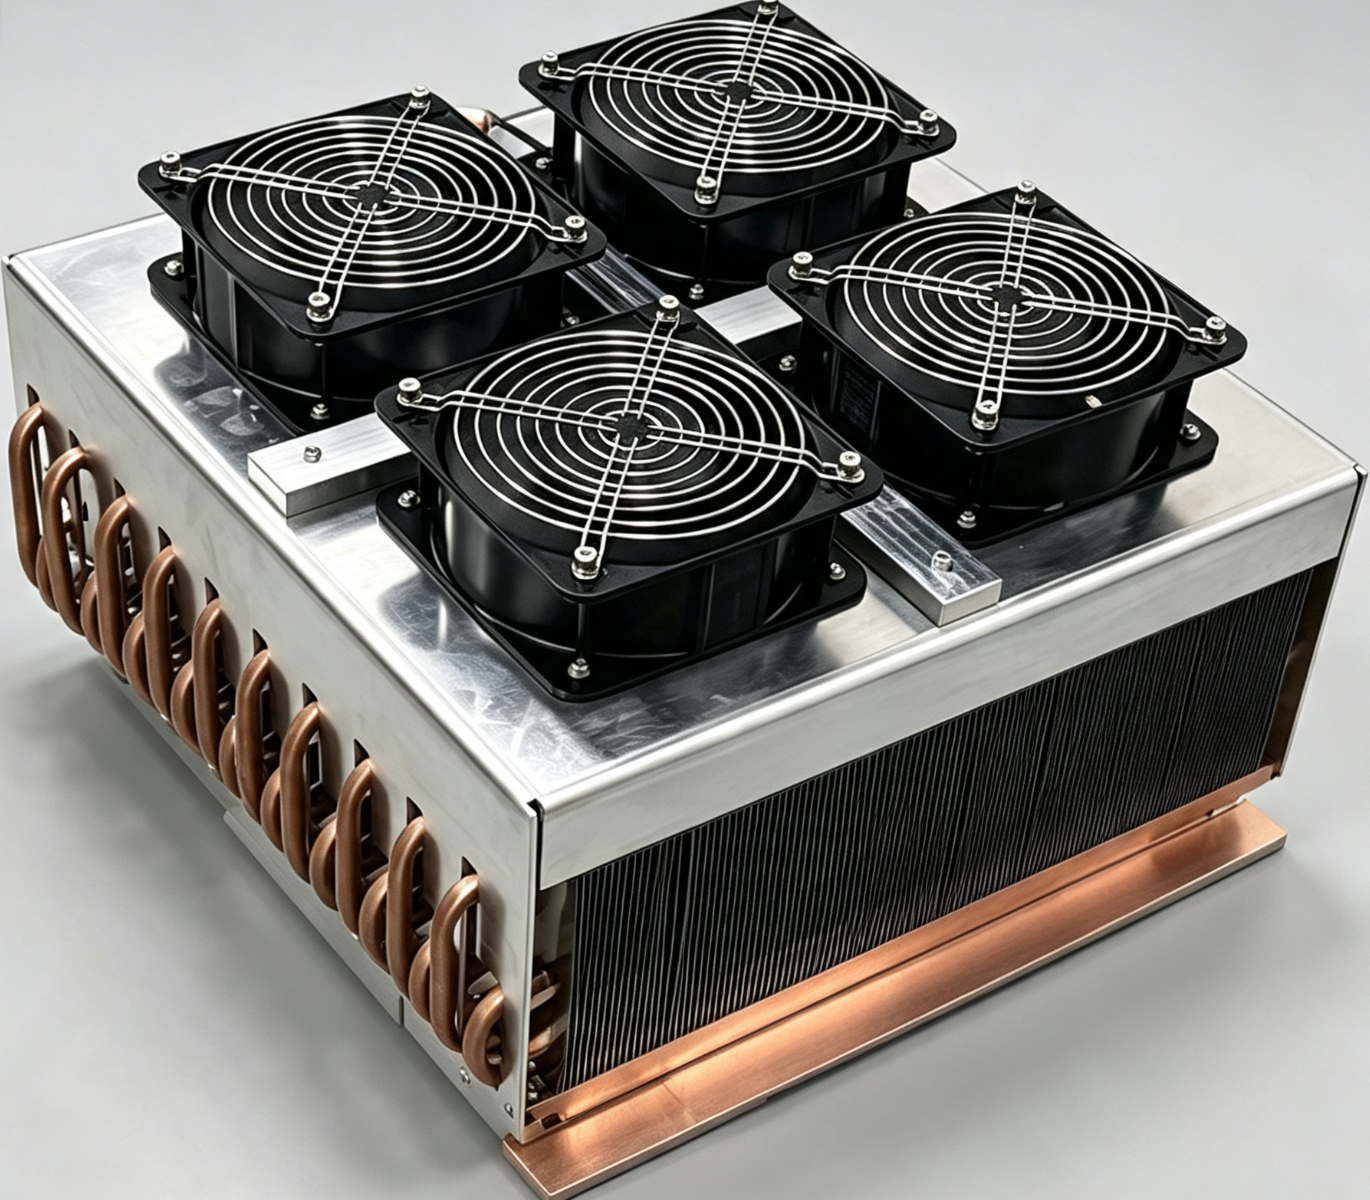
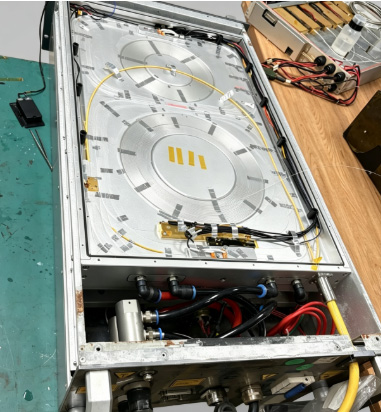
当社のエンジニアは、銅管埋め込み式コールドプレート、真空ろう付け式コールドプレート、摩擦攪拌接合式銅コールドプレートを詳細に比較検討します。熱抵抗、温度均一性、圧力損失、信頼性、コストなど、多岐にわたる要素の違いを分析し、電子機器の熱管理エンジニア向けに最適な液冷システムの選定基準を提供します。
コアキーワード:
液体冷却プレート、銅管埋め込み冷却、真空ろう付け冷却、熱抵抗、チャネル圧力損失、摩擦攪拌溶接プロセス冷却プレート、電子熱管理。
ロングテールキーワード:
高熱流束冷却、均一温度冷却、産業用液体冷却、サーバー用熱ソリューション、電力機器の放熱
はじめに
AIコンピューティングサーバー、産業用レーザー、新エネルギー変換器などの高出力電子機器の継続的な改良に伴い、コア熱源の熱流束密度は従来の25~80W/cm²から150~250W/cm²へと急増しました。液体冷却プレートは空冷を完全に置き換え、高負荷機器の熱管理における主流の中核となっています。
産業用液体冷却分野において、銅管埋め込み型コールドプレートと真空ろう付けマイクロチャネルコールドプレート(アルミニウム製または銅製)は、最も成熟し、量産可能な主流の製造プロセスである。しかし、既存の公開資料のほとんどは、表面的なパラメータのギャップを列挙しているだけで、2種類のコールドプレート間の熱伝達メカニズムの根本的な違いや適用可能な動作条件の境界について、詳細な分析が欠けている。
本論文は、実際の製造経験と有限要素シミュレーションによる検証に基づき、構造製造プロセス、熱伝達経路、コアの熱性能、流体特性、長期信頼性、量産コストという6つの側面から、独自の包括的な比較分析を提供します。そして、様々な熱源配置や運転条件の下で、どのプロセスが優れた放熱効率と総合的なコストパフォーマンスを実現するのか、というエンジニアリング方式選定における核心的な課題に取り組みます。
2.構造と熱伝達機構における根本的な違い
2種類の冷却板の性能差は、表面的な材料の違いによるものではなく、成形プロセスと熱伝達経路における根本的な差異に起因する。本章では、それらの最大放熱能力を決定する主要なメカニズムを詳細に分析する。
2.1 銅管埋め込み式冷却板:
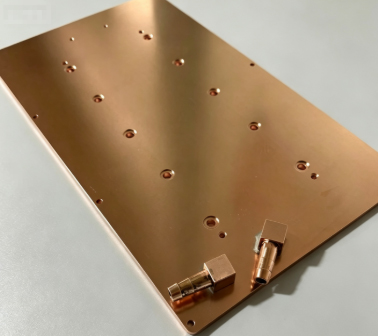
二重熱伝導媒体を用いた複合構造 銅管埋め込み型冷却板は、6061アルミニウム基板とシームレス無酸素銅管からなる複合組立構造を採用しており、非冶金的な成形プロセスで製造されます。製造工程には、アルミニウム板へのCNC溝加工、銅管の曲げ加工と成形、密着性を確保するための油圧式管拡張、そして隙間への高熱伝導媒体の充填による硬化が含まれます。
その熱伝達経路は、典型的な層状構造を特徴としています。熱源 → 熱界面パッド → アルミニウム基板の横方向の熱拡散 → 界面充填層 → 銅管壁 → 冷却液。
この構造は、両面的な性能特性をもたらします。利点としては、無酸素銅管の軸方向熱伝導率が385 W/(m·K)とアルミニウムの2倍以上である点が挙げられます。これにより、局所的に集中した高温箇所を迅速に伝導・分散させ、局所的な温度上昇を抑制することができます。一方、欠点としては、組み立てられた構造では必然的に界面接触熱抵抗が発生します。冷却液が滑らかな管壁内を流れる際、冷却液と銅壁の間に層流境界層が形成されます。流速が速いほど層流層が厚くなり、熱の浸透を著しく阻害し、熱伝導性能を大幅に低下させます。したがって、界面接触熱抵抗と層流層の形成が、全体の熱交換効率を制限する主要なボトルネックとなります。
2.2 真空ろう付けコールドプレート:一体型冶金マイクロチャネル構造
真空ろう付けコールドプレートは、アルミニウムまたは純銅のみで構成された一体型の均質構造で、全板真空ろう付けによって製造されます。製造プロセスは、上下のアルミニウムプレートにマイクロチャネルと乱流フィンを事前に加工し、その後、アルミニウム-シリコンろう付け箔を使用して真空中で高温で溶接します。ベースプレートと流路は、組み立てギャップなしで冶金的に接合されます。もう1つのオプションは、銅プレートの摩擦攪拌溶接(FSW)プロセスです。まず、CNC加工を行い、滑らかでない内壁を持つ溝付きマイクロチャネルを製造します。この設計により、内部で冷却液の乱流が発生し、非常に効率的な放熱が可能になります。熱伝達経路は非常に短く効率的です。熱源 → 薄いアルミニウムプレート壁 → 冷却液。多層媒体界面がないため、全体の熱抵抗は固体壁の熱抵抗と液体の対流熱抵抗のみで構成され、熱伝導損失は最小限に抑えられます。その主な利点は、非常に高い熱交換面積密度にあります。内蔵されたマイクロチャネルとフィンが乱流を発生させ、固体と液体の接触面積を大幅に拡大します。これにより、大量の熱が冷却液に伝達され、迅速に運び去られます。
3.コア熱性能の定量的比較(標準運転条件下)
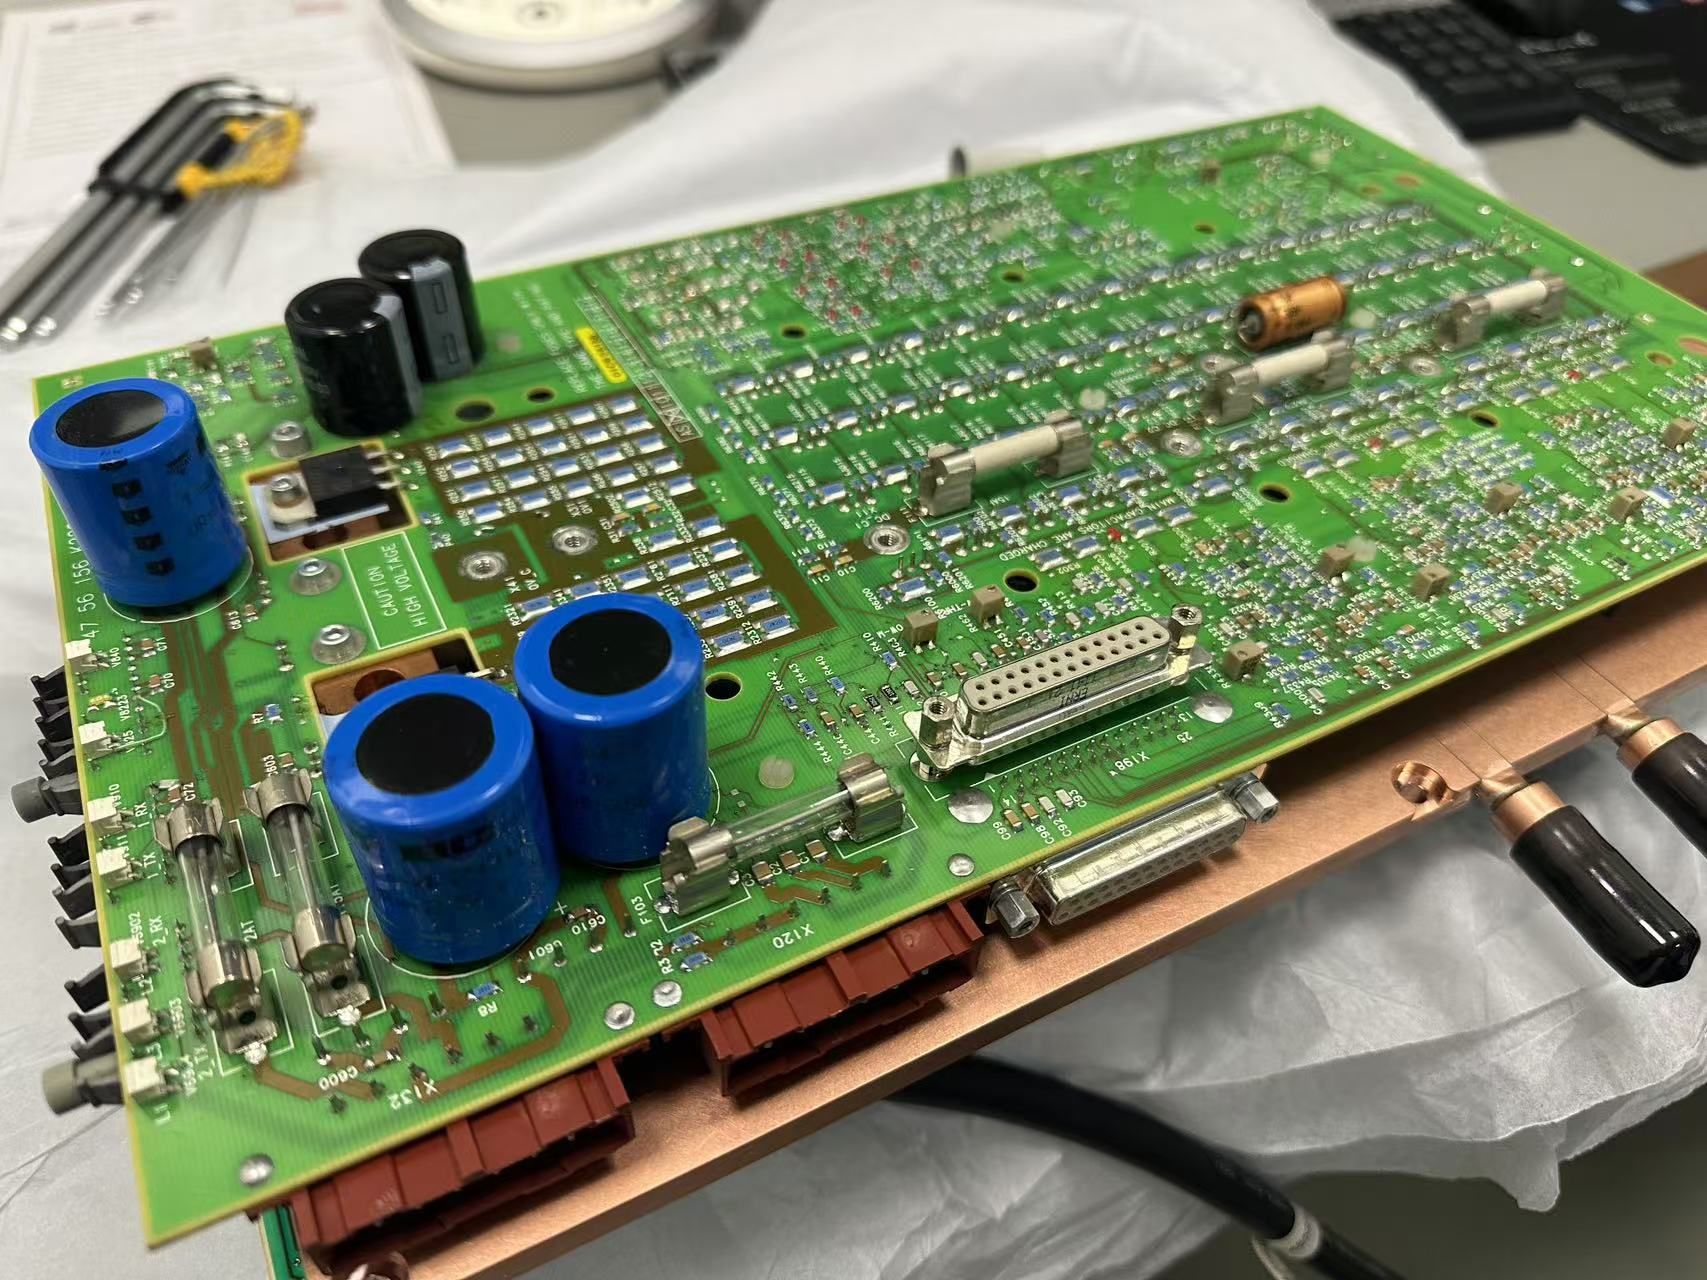
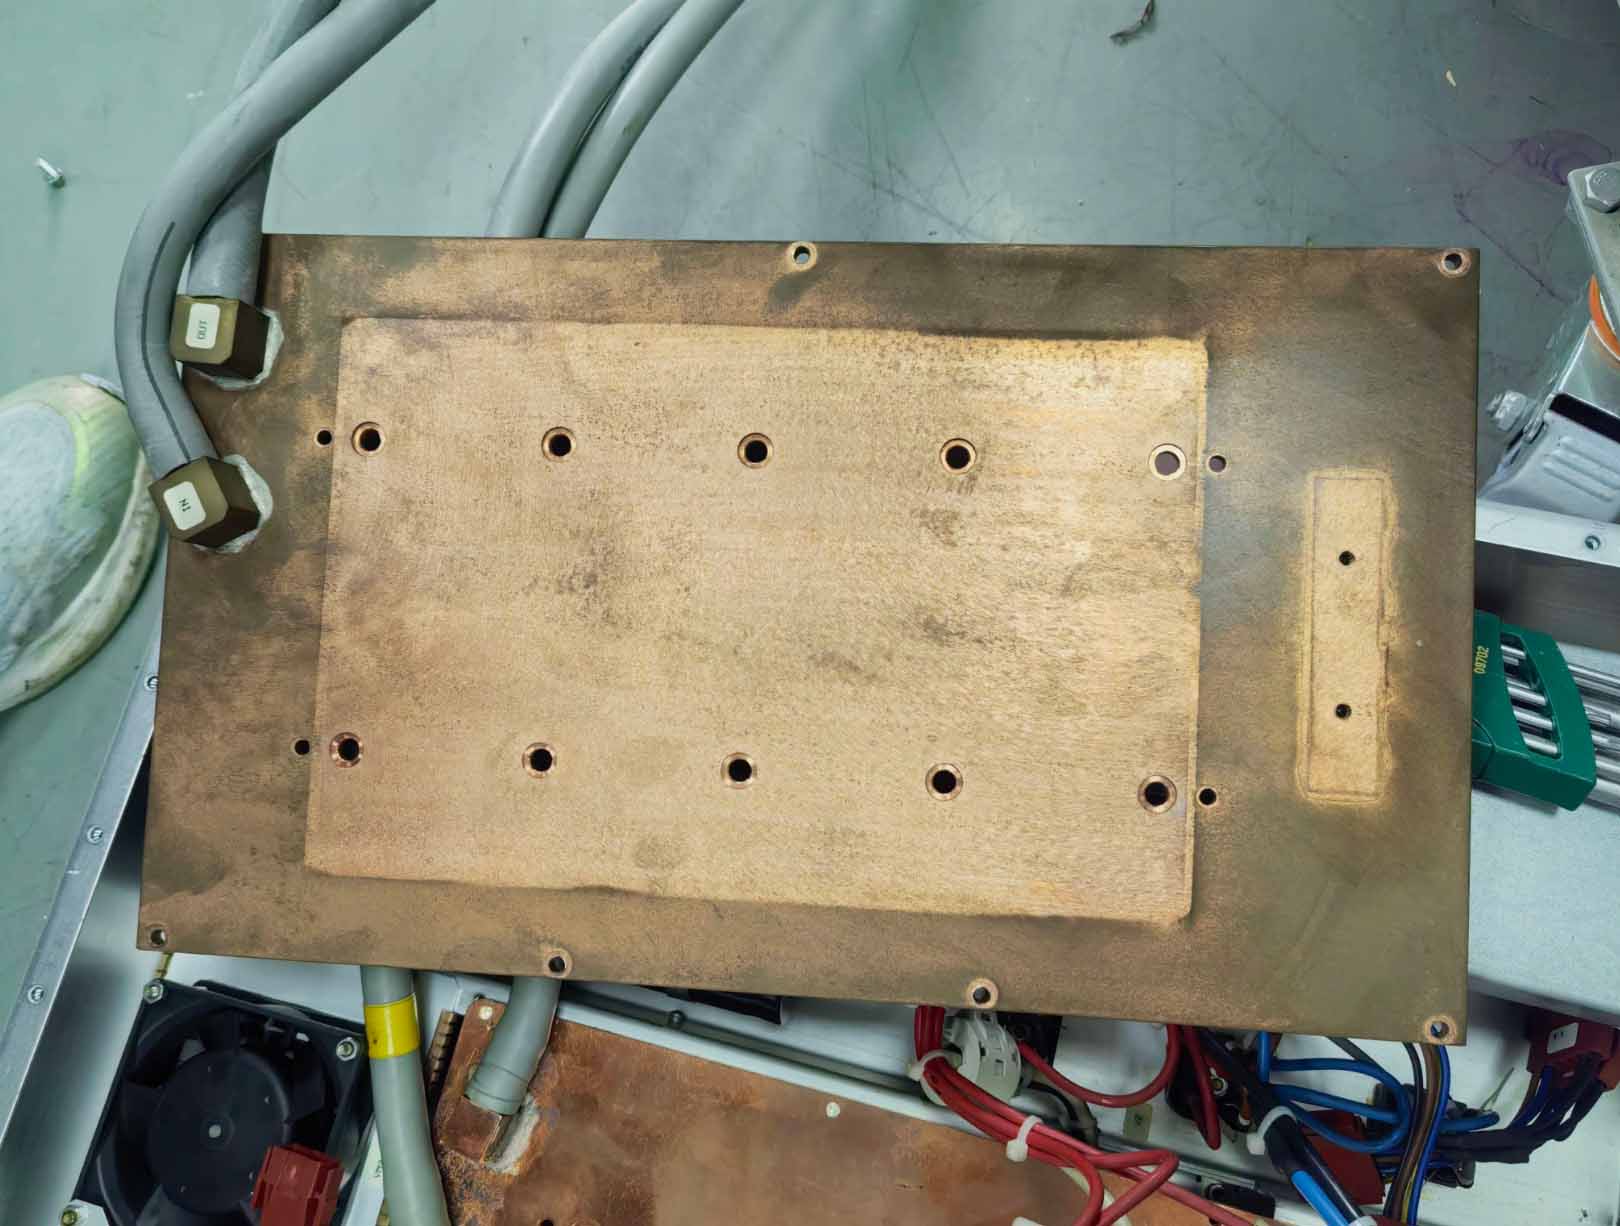
本比較は、シーメンス製RFデバイス用液体冷却プレートを基準として実施する。冷却プレートの寸法は382×222×8mm、入口水温は25℃、循環流量は4L/分、周囲温度は25℃である。本章では、顧客の試験データとシミュレーション結果に基づき、2種類の冷却プレートの性能差を定量的に示す。
3.1 総熱抵抗とホットスポット抑制能力
熱抵抗は、コールドプレートの放熱効率を評価するためのコア指標として機能します。熱抵抗が低いほど、熱伝達能力が高くなります。銅管埋め込みコールドプレートは、総熱抵抗が 0.035 ~ 0.06 ℃/W の範囲であり、そのうち界面接触熱抵抗が総値の 40% ~ 60% を占めます。チューブの膨張接合を密にすると熱抵抗が低くなりますが、充填媒体の経年劣化により熱抵抗が急激に上昇します。その主な利点は、ホットスポットの抑制にあります。50 ~ 70 W/cm² の局所的な高熱流束条件下では、銅の優れた熱伝導率により集中した熱が急速に伝導されますが、局所的なピーク温度は真空ろう付けコールドプレートよりも 8.2 ~ 12.3 ℃高くなります。これにより、RF チップの温度が上昇し、チップは低い周波数で動作せざるを得なくなります。
真空ろう付けされたコールドプレートは、界面ギャップがなく、熱伝達損失が最小限に抑えられ、総熱抵抗が0.012~0.018℃/Wで安定して維持されます。150~200W/cm²の均一な表面熱負荷下では、埋め込み型銅管コールドプレートよりも平均表面温度が9.5~12.4℃低く、より高い総合的な熱交換効率を実現します。RFチップは、周波数スロットリングなしで安定した温度を維持します。
3.2 表面温度の均一性
温度均一性は、AI サーバーの GPU やフェーズドアレイレーダーなどの高精度機器にとって重要な評価指標です。銅管埋め込み型コールドプレートの熱伝導は、銅管の配置に完全に依存しています。管間の領域には長い熱伝達経路があり、マルチチップ熱源の直列構造に相当します。一般的な表面温度差は 5 ~ 8 ℃ で、厳密な全面温度均一性の要件がない動作条件に適しています。真空ろう付けコールドプレートは、全面に高密度のマイクロチャネル設計を採用しています。プレート上のすべての領域は、平行流路を介して冷却液と直接熱交換でき、全体の温度差を ≤ 2 ℃ 内に安定して維持し、産業用および自動車用グレードの高精度温度均一性基準を完全に満たします。
3.3 流路圧力損失とシステムポンプの消費電力
熱性能は、循環ポンプの電力負荷と液冷システムの総エネルギー消費量を直接決定する流路圧力損失によって決まるため、システムのエネルギー消費量とは切り離して評価することはできません。埋め込み銅管コールドプレートは、流体摩擦抵抗の低い滑らかで継ぎ目のない円形流路を採用しています。標準流量では、圧力損失はわずか20~35kPaの範囲であり、ポンプ負荷が軽いため、モバイル機器や小型低電力冷却ユニットに最適です。ただし、過度の曲げは、銅管の局所的な押し出し変形を引き起こし、圧力損失が急激に増加する可能性があります。
ろう付けされたコールドプレートのマイクロチャネルとスキブフィンによる乱流構造は、熱交換効率を高める一方で、流体抵抗を大幅に増加させます。同一の運転条件下では、圧力損失は60~120kPaに達し、高圧・大流量の循環ポンプが必要となるため、長期的なシステムエネルギー消費量が著しく増加します。それでもなお、その総合効率は埋め込み式銅管コールドプレートを上回ります。運転温度が低いため、ポンプの動力と流量を低減しながら、システム全体の熱交換要求を満たすことができます。
4. 長期信頼性とプロセス適応性の分析
短期的な放熱データは、瞬間的な性能しか検証できません。長期的な信頼性と量産における拡張性こそが、冷却板の実用的な工学的価値を決定づける重要な要素です。
4.1 耐圧性、シール性能、耐老化性
銅管埋め込み型冷却板の流路は溶接箇所がありません。熱抵抗を最小限に抑えるため、元の肉厚が1.2 mmの銅管を採用しています。しっかりと圧入した後、CNC加工により0.5 mmの層を除去し、実際の管肉厚はわずか0.7 mmとなります。銅管自体は液漏れのリスクがゼロですが、銅管とアルミニウム基板の接合界面が弱点となり、標準耐圧は1.0~1.6 MPaです。繰り返し熱衝撃サイクルを経ると、充填媒体に微細な剥離が発生しやすく、界面熱抵抗が年々上昇し、放熱性能が徐々に低下します。
真空ろう付けされたコールドプレートは、内部に隙間のない一体型の冶金的に接合された構造を持ち、2.5~3 MPaの耐圧性能を発揮します。高圧脈動や激しい振動にも耐え、100,000万回の圧力サイクル試験後も漏れは検出されませんでした。特に摩擦攪拌接合(FSW)は、高温塑性化によって材料を一体化したモノリシックな部品に融合させるため、漏れのリスクを完全に排除します。
4.2 生産サイクルと量産コスト分析
銅管埋め込みプロセスは、設備投資が少なく、シンプルな加工工程が特徴です。高価な真空ろう付け炉に依存せず、短い単体処理サイクルと小ロット生産における低コストな試作を実現します。大型の非標準コールドプレートにおいて、ろう付け方式に比べて25~35%低い価格設定という顕著なコストメリットを誇ります。このプロセスは、研究開発用試作品や小ロットのカスタムプロジェクトに最適なソリューションであり、低消費電力チップにも費用対効果の高い選択肢となります。様々な電力負荷におけるコールドプレートの流路選定と設計については、弊社の論文をご参照ください。
真空ろう付けプロセスは、バッチ生産において高温真空炉に依存しており、炉のサイクルが長くエネルギー消費量が多いという特徴があり、小ロット注文では単位コストが高くなります。しかし、大規模量産では単位コストは大幅に低下します。このプロセスにより、厚さ6~8mmの極薄板の製造が可能になり、軽量機器やスペースに制約のある用途には欠かせないものとなっています。現在、 AIハードウェア用のGPUコールドプレートや光学モジュール用コールドプレートは、このプロセスで製造されています。摩擦攪拌接合は、初期設備投資が少なくて済む代替ソリューションであり、検査時の流路洗浄工程が不要になるため、さらにコストを削減できます。一方、真空ろう付けではろう付け残渣が残るため、追加の高圧洗浄工程が必要です。
5.適用範囲とエンジニアリング選定基準
どちらのプロセスにも絶対的な優劣はありません。選択の核心は、プロジェクトの熱源特性、動作環境、および量産特性を適合させることにあります。本章では、両タイプの冷却プレートの適用範囲を明確に定義します。異なる電力レベルのチップ向け冷却プレートの流路選択方法と設計スキームについては、以前の論文をご参照ください。
5.1 銅管埋め込み式冷却板が好ましいシナリオ
・単一点高熱流束熱源:産業用ファイバーレーザー、高出力単一IGBTモジュール、医療用伝送機器(熱流束密度≥15W/cm²)
・限られたエンジニアリング予算での、少量生産のカスタムプロジェクトおよび大型の非標準コールドプレートプロジェクト。
・循環ポンプの動力が制限された液体冷却システムで、低い流量抵抗と低い運転エネルギー消費が求められるもの。
・長期使用を想定し、従来の冷却剤を使用するシステムで、表面温度の均一性に関する厳しい要件はなく、漏れのない安定性を優先する。
5.2 真空ろう付けコールドプレートが好まれるシナリオ
・均一な平面熱源シナリオ:AIサーバーGPUクラスター、光モジュール、エネルギー貯蔵バッテリー冷却プレート、マルチチップ集積電子モジュール。
・表面温度差が2℃以下の高精度温度制御を必要とする用途、自動車グレードおよび軍事用途における高い信頼性が求められる動作条件に適しています。
・設置スペースが限られているため、超薄型軽量の冷却板構造を必要とする機器。
・高圧や振動などの過酷な環境下で長期にわたり稼働する、標準化された大量生産プロジェクト。
他のブログ記事や技術論文もご覧ください。
冷却板の流路選定方法や設計図などについて。